2026-10-09
A bevonattal ellátott dugattyúrúd egyike azoknak az alkatrészeknek, amelyek csendesen eldöntik, mennyi ideig bírja a hidraulikus henger. It is the only moving surface a cylinder exposes to the outside world, and every stone chip, scratch, salt deposit or rust pit that lands on it eventually travels back under the seal and into the oil. Jóval azelőtt, hogy egy henger meghibásodna a terepen, a rúd felülete általában elmesélte a történetet.
Wuxi Qunke Machinery has been building hydraulic cylinders, pneumatic cylinders and precision piston rods since 2008, and coating work has been part of the daily routine for most of that time. What follows is a practical walk-through: what a coating really does on a rod, which surface treatments suit which working conditions, and how the choice interacts with seals, fluid and maintenance.
Mechanikailag egy dugattyúrúd továbbítja a terhelést a dugattyúról a hengerfejen keresztül. Ugyanannak a résznek két különböző területe két teljesen különböző munkát végez. Under the seal, the rod is a sliding surface, and its diameter tolerance, roundness and roughness decide whether the seal keeps pressure for years or starts weeping after a few thousand cycles. A hengeren kívül ugyanaz a rúd egy szabaddá tett szerkezeti felület, amely esővel, porral, kavicsokkal, sóval és lemosó vegyszerekkel szemben áll.
A bevonat a két munka elválasztásának módja. The base steel supplies strength and stiffness, while the coating supplies hardness, low friction and corrosion protection exactly where the damage happens.
Az olyan szénacélok, mint az 1045 és 4140 a rúdgyártás igáslovai, de bevonat nélkül gyorsan rozsdásodnak nedves vagy tengerparti levegőn. Once rust begins, the pits turn into abrasive edges that shave material off the seal lip, and the leakage starts long before anything looks obviously broken. A csupasz acél és a poliuretán vagy NBR tömítés közötti száraz súrlódás még a lyukak megjelenése előtt megemeli a helyi hőmérsékletet és felgyorsítja a kopást.
A rozsdamentes acél megoldja a korróziós oldalt, de meghozza a maga problémáit: viszonylag puha, hajlamos a pattanásra, és drága nagy átmérőknél. A legtöbb hidraulikus és pneumatikus rúd esetében ezért a praktikus megoldás egy bevonatos szén- vagy ötvözött acél, amely a gép tényleges működési környezetének megfelelő bevonatot választ.
A bevonatok elnevezései zavaróak lehetnek, mert némelyikük családot ír le, nem pedig egyetlen receptet. In practice, the routes that appear most often on piston rods fall into four groups: electroplated chrome, composite electroplated layers, thermally applied layers such as ceramic and laser cladding, and diffusion treatments such as QPQ.
A kemény króm továbbra is az alapértelmezett hidraulikus szolgáltatás, és ennek jó oka van. The electroplated layer is typically 20 to 50 microns thick, reaches roughly 800 to 1000 HV, and offers a very low friction coefficient against common seal compounds. Ez a kombináció alacsonyan tartja a tömítés hőmérsékletét, és ellenáll az ablaktörlőkön átjutó kis koptató részecskéknek.
Gyengesége a porozitás és a mikrorepedés. In a well-lubricated indoor machine this rarely matters, but in coastal or chemical environments corrosion can creep through those fine cracks and lift the layer from underneath. Ezért léteznek kompozit rétegek.
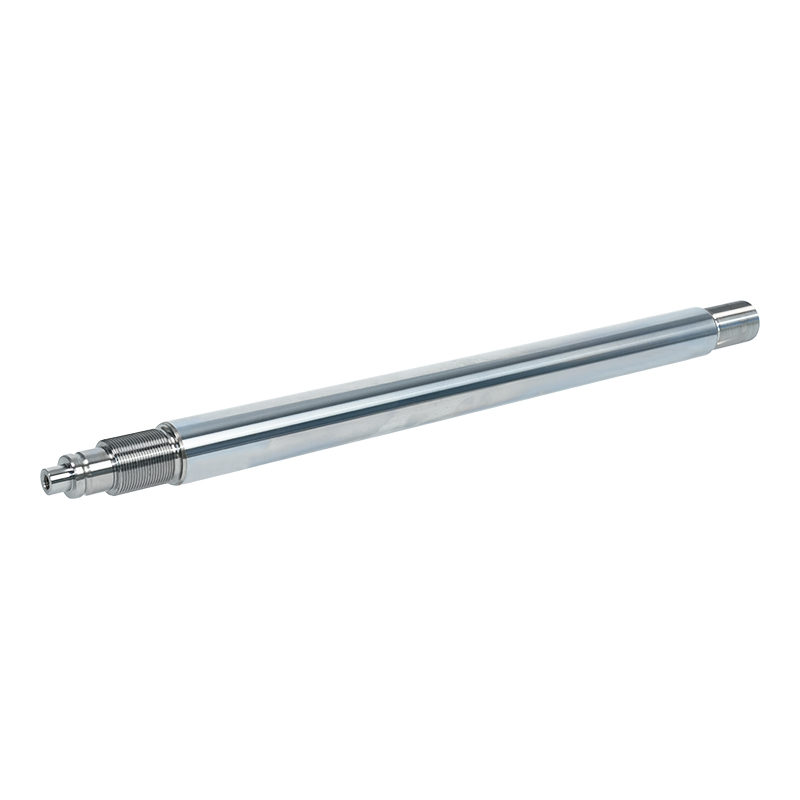
 Kemény krómozott hidraulikus henger dugattyúrúd Electroplated chromium-coated piston rod for hydraulic cylinders, available in steel and stainless grades, with controlled thickness and custom machining. Termék megtekintése →
A kompozit nyomvonal puhább, korrózióállóbb réteget helyez alá, és kemény krómréteget a tetejére. Milky-white chrome as the base layer with hard chrome over it is a familiar pairing, and nickel followed by hard chromium works on the same principle: the barrier layer blocks moisture and chemicals, while the outer layer takes the wear. Both need extra plating steps, longer lead times and tighter bath control, so they are usually reserved for equipment that genuinely lives outdoors or near salt water.
Quench-polish-quench is a diffusion treatment rather than a deposited layer: the surface is nitrided in a salt bath, polished, and then oxidized. Mivel semmi nincs hozzáadva a tetejére, nincs olyan réteg, amely lehámolhatna, és a méretváltozás minimális, ami vonzóvá teszi a QPQ-t a vékony rudak és a szűk tűrésekhez tartott alkatrészek számára. A tok azonban sekély, jellemzően több tíz mikronos, így nem gyógyír mélyrevájt vagy erős kopás ellen.
Az alábbi táblázat összefoglalja, hogy ezek az útvonalak hogyan viszonyulnak a mindennapi termeléshez. A számadatok tipikus tartományok, nem pedig rögzített specifikációk, mivel a rétegvastagság általában projektenként megegyezik.
| Coating route | Typical layer | Main strength | Legjobb illeszkedés | Points to watch |
|---|---|---|---|---|
| Hard chrome plating | 20-50 µm | Kopásállóság alacsony súrlódás mellett | Általános hidraulikus és pneumatikus hengerek mérsékelt körülmények között | A pórusok és a mikrorepedések lehetővé teszik alatta a korrózió kialakulását |
| Tejfehér króm plusz keménykróm | Két réteg, összesen 30-60 µm | Korrózióvédelem kemény külső felülettel kombinálva | Párás, tengerparti és mobil berendezések | Több folyamatlépés és szigorúbb fürdővezérlés |
| Nikkel és kemény króm | Két réteg, összesen 30-70 µm | Erős gát a vegyszerek és a só ellen | Tengerészeti, vegyi és bányászati ügyelet | A nikkelfürdő kémiáját szorosan ellenőrizni kell |
| Ceramic (plasma spray) | 100-300 µm | Kopás- és magas hőmérsékletállóság | Agresszív kopás és forró munkakörülmények | Needs diamond grinding; ellenőrizze a tömítés kompatibilitását |
| Lézeres burkolat | 0,3-2 mm megmunkálás előtt | Vastag, kohászatilag kötött kopóréteg | Bányászat, kotrás, tengeri és botfelújítás | Magasabb alkatrészenkénti költség és extra megmunkálási pótlék |
| QPQ treatment | Diffúziós tok, 10-30 µm | Kopás- és korrózióállóság szinte torzulás nélkül | Vékony rudak és alkatrészek szűk tűréssel | Limited case depth; nem gyógyír a mélyvájtolásra |
A környezet általában gyorsabban válaszol a bevonat kérdésére, mint bármely katalógus. Ha só, sav vagy technológiai vegyszerek vannak jelen, a döntést a korrózió vezérli, és a zárórétegek elölre kerülnek. Ha homok, érc vagy salak van jelen, akkor a döntés a kopástól függ, és a keménység és a rétegvastagság fontosabb.
Ahol a kopás és a hő együtt érkezik, a kerámia bevonatok kiérdemlik a helyüket. A plazmával szórt, néhány száz mikronos alumínium-oxid-titán réteg keményebb a krómnál, és magasabb felületi hőmérsékletet is tolerál, ezért jelenik meg a kemencék közelében dolgozó vagy forró anyagot kezelő hengereken. Utána gyémántcsiszolásra van szükség ahhoz, hogy tömítésbarát felületet érjen el, és néhány tömítőanyagot felül kell vizsgálni a lekötés előtt.
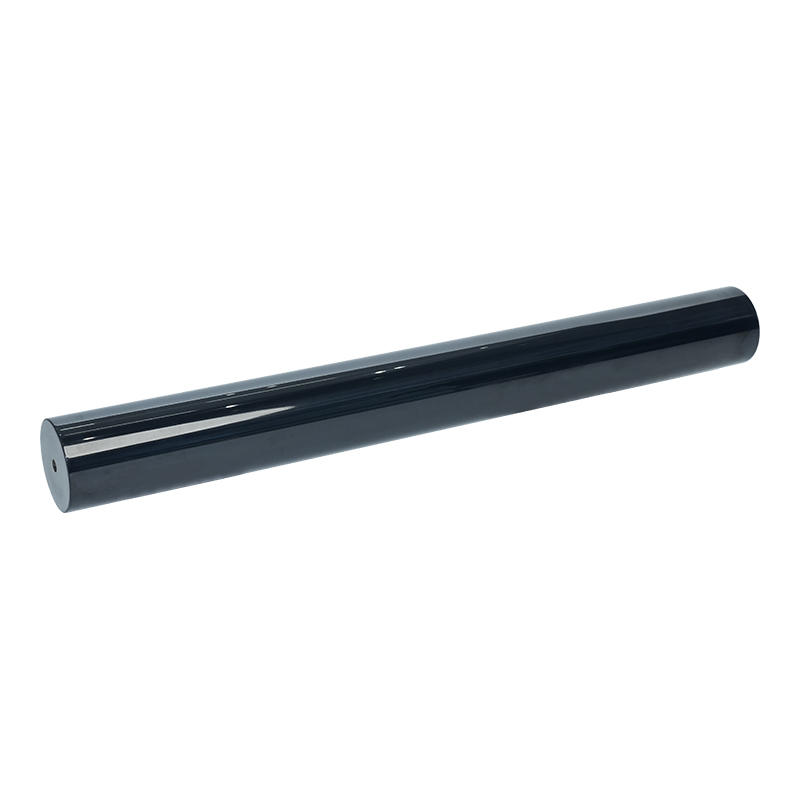
 Kerámia bevonatú hidraulikus henger dugattyúrúd Plazmaszórt kerámia bevonat hidraulikus dugattyúrudakhoz, szilícium-nitridben, alumínium-oxidban/szilícium-karbidban és nanokerámiában a kopás- és korrózióállóság érdekében. Termék megtekintése →
Egy bevonatot soha nem csak a keménység alapján ítélnek meg. A tömítés alatti érdesség az, amit a tömítés valójában érez, így egy kemény, de érdes felület gyorsabban koptathatja a tömítést, mint egy puhább, simább. A króm természetesen sima és elnéző; a kerámia és lézerrel bevont felületeket összeszerelés előtt le kell csiszolni és vissza kell polírozni ellenőrzött Ra-ra. A köszörülés iránya is számít, mivel a spirálnyomok apró pumpáló csatornákként működhetnek.
Két gyártási részletet könnyű figyelmen kívül hagyni. Először is, a nagy szilárdságú acélokat a bevonatolás után meg kell sütni, hogy csökkentsék a hidrogénridegedés kockázatát. Másodszor, a rétegvastagság megváltoztatja a kész átmérőt, így a csiszolási ráhagyást már az elején meg kell tervezni, nem pedig a sor végén korrigálni.
Bevonatos rudaink és rúdszerelvényeink vízvédelmi berendezésekben, kohászatban, építőipari gépekben, hajó- és kikötői berendezésekben, olajmező-felszerelésekben, bányászati gépekben, cölöptornyokban és kotrógépekben végeznek. A minta konzisztens: minél zordabb a környezet és minél hosszabb a karbantartási intervallum, annál inkább elmozdul a specifikáció az egyrétegű krómtól a kompozit, kerámia vagy lézerrel bevont felületek felé.
A lézeres burkolatot akkor ajánljuk, ha valóban súlyos a kopás, vagy ha egy drága rudat érdemes megmenteni csere helyett. Mivel a réteg kohászatilag kötődik az alapfémhez, és akár milliméteres vagy annál nagyobb vastagságban is megépíthető, túléli az ütést és a durva kopást, amely vékony galvanizált réteget von le, és a kopott rudak második élettartamát is meghosszabbítja.
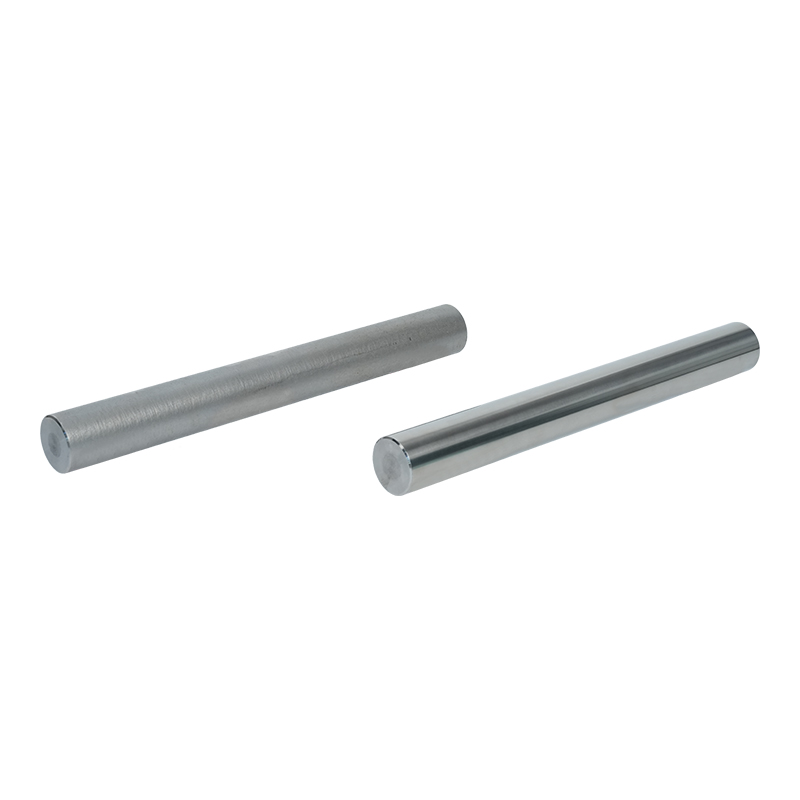
 Lézeres burkolatú henger dugattyúrúd Lézerrel bevont dugattyúrúd nikkel-, kobalt- vagy vasalapú ötvözetrétegekkel, köszörüléssel a kopás, a korrózió és a magas hőmérsékletű szervizelés érdekében. Termék megtekintése →
Ezen bevonatok egyike sem viselkedik kiszámíthatóan az eljárási fegyelem nélkül. Amióta 2011-ben megszereztük az ISO 9001 és ISO 14001 tanúsítványt, rúdgyártásunkat CNC-csiszoló- és polírozógépek, valamint intelligens, környezetbarát bevonatsorok köré építjük, és a bevonat vastagságát, tapadását és felületi minőségét minden szakaszban ellenőrizzük, nem csak a végső ellenőrzéskor.
A kapacitás legalább annyira számít, mint az irányítás. Üzemeink jelenleg több mint 25 000 négyzetméteren terülnek el, és a 2022-es bővítés egy 20 000 négyzetméteres üzemmel bővült Wuxiban a Loudi fióktelep mellett, ami lehetővé teszi a kötegelt megrendelések és az egyedi összeállítások ugyanazon az emeleten történő futtatását. Ha mélyebben szeretne belemenni a történet megmunkálási oldalába, olvassa el a következő megjegyzésünket mitől lesz valójában egy rúd pontos elmagyarázza, hogyan tartják fenn a toleranciát és a befejezést a műhelyben.
A legtöbb bevonási probléma, amelyet látunk, inkább specifikációs probléma, mint gyártási probléma. Néhány kérdéssel együtt elküldött részlet megkíméli a későbbi oda-vissza úttól:
Ezen információk birtokában a bevonat-ajánlás általában egy rövid cserét igényel, és a mintarudat a teljes tétel lekötése előtt lehet előállítani.
A coated piston rod egy kis része a gépnek és nagy része a megbízhatóságának. A valós munkakörülményeknek megfelelő réteg kiválasztása, nem pedig a papíron leglátványosabbnak tűnő réteg az, ami szárazon tartja a hengereket, sértetlen tömítéseket és hosszú karbantartási intervallumot. Ha nem biztos abban, hogy melyik útvonal felel meg az alkalmazásának, küldje el nekünk a munkakörülményeket, és végigjárjuk Önnel a lehetőségeket.
Lépjen kapcsolatba velünk
+86-137-0618-5800
No. 3 Dujuan West Road, Hudai Town, Binhu District, Wuxi City, Jiangsu tartomány
Vegye fel a kapcsolatot
Mobil