Miért gondolják újra a hagyományos keménykrómozást?
A kemény krómozás volt az alapértelmezett bevonat a bevonatos dugattyúrúd évtizedek óta, főként azért, mert erős egyensúlyt kínál a kopásállóság, a korrózióvédelem és a viszonylag alacsony költségek között. Maga a bevonási folyamat azonban hat vegyértékű krómra támaszkodik, amelyre számos régióban egyre szigorúbb környezetvédelmi és munkahelyi biztonsági előírások vonatkoznak. Ez a szabályozási nyomás nem zárta ki a keménykrómot mint opciót, de arra késztette a gyártókat, hogy olyan alternatív bevonattechnológiákat értékeljenek, amelyek ugyanolyan környezeti megfelelési teher nélkül képesek megfelelni a teljesítményüknek.
A váltás sem pusztán szabályozási jellegű. Egyes alternatív bevonatok, amelyek helyettesítőként jelentek meg, valójában felülmúlják a hagyományos keménykrómot bizonyos kopási és korróziós forgatókönyvek esetén, ami azt jelenti, hogy a beszélgetés az egyszerű megfelelőségen túllépve a valódi teljesítmény-összehasonlítás felé halad bizonyos alkalmazásoknál.
A kemény Chrome mikrorepedése nem mindig hiba
Az egyik részlet, amely meglep a bevonatos hidraulikus dugattyúrúd-specifikációt ismerő embereket, az az, hogy a kemény krómozás a bevonási folyamat részeként természetesen mikrorepedések hálózatát hoz létre, és ez nem automatikusan a rossz minőség jele. Ezek a mikrorepedések a krómréteg lerakódásakor keletkező belső feszültség miatt keletkeznek, és a megfelelően ellenőrzött bevonási folyamat során egyenletesen oszlanak el, és elég sekélyek maradnak ahhoz, hogy ne veszélyeztessék a bevonat általános teljesítményét.
Amikor a mikrorepedés valódi problémává válik
A probléma akkor merül fel, ha a repedések egyenetlenül oszlanak el, a vártnál mélyebbre nyúlnak be, vagy ha egymáshoz kapcsolódnak, és folyamatos utat képeznek az alapfémig. Ebben az esetben a korrozív nedvesség vagy szennyeződések áthatolhatnak a bevonaton, és megtámadhatják az alatta lévő aljzatot, ami végül a bevonat felemelkedését vagy lepattogzását okozhatja, bár a felület kívülről még sértetlennek tűnhet.
Hidrogén ridegedés: maga a lemezezési folyamat által bevezetett kockázat
A keménykróm felhordására használt galvanizálási eljárások során a bevonási reakció során hidrogénatomok kerülhetnek az alapacélba, és ha nem kezelik, ez a hidrogén a fém kristályszerkezetébe vándorolhat, és ridegebbé teheti a rudat, mint azt az eredeti anyagspecifikáció sugallná. Ez különösen a nagy szilárdságú acélrudak esetében jelent gondot, mivel a nagyobb szilárdságú ötvözetek hajlamosabbak a hidrogén ridegségére, mint a kisebb szilárdságú anyagok.
- Az utólagos sütés, egy szabályozott hőkezelési lépés, az elnyelt hidrogén visszavezetésére szolgál az alapfémből
- A sütésnek egy meghatározott ablakon belül kell megtörténnie a lemezezés után, mivel a késleltetett kezelés csökkenti a hatékonyságát
- A nagyobb szilárdságú rúdanyagok általában gondosabb ellenőrzést igényelnek ennek a lépésnek, mint a szabványos szilárdságú ötvözetek
- A sütési folyamat kihagyása vagy lerövidítése az egyébként jól megmunkált rudak váratlan rideg meghibásodásának gyakori oka.
Az utólagos sütés a bevonatolási folyamatunk szabványos, nem megtárgyalható lépése a wuxi üzemünkben, pontosan azért, mert a hidrogén ridegség olyan rejtett kockázat, amely normál méret- vagy szemrevételezéskor nem jelenik meg.
A HVOF termikus spray, mint növekvő alternatíva
A High Velocity Oxygen Fuel (HVOF) termikus permetező bevonat a hagyományos krómozás egyik leggyakoribb alternatívájává vált. bevonatos hidraulikus dugattyúrúd alkalmazások. Ahelyett, hogy a fémet galvanizálási reakcióval hordná fel, a HVOF fűtött volfrám-karbidot vagy hasonló anyagot permetez a rúd felületére rendkívül nagy sebességgel, és nagyon alacsony porozitású, sűrű bevonatot hoz létre. Ez az eljárás általában jobb kopásállóságú bevonatot hoz létre kopásálló környezetben, és nem hordozza magában a galvanizáláshoz kapcsolódó hidrogén ridegedés kockázatát.
A kompromisszum általában a költségek és a berendezések rendelkezésre állása, mivel a HVOF speciális permetezőberendezést igényel, amely nem olyan széles körben elérhető, mint a hagyományos krómozott sorok. Azoknál az alkalmazásoknál, ahol a működési környezet különösen koptató, mint például a bányászati vagy cölöpipari gépeknél, a többletköltséget gyakran a szokásos keménykrómhoz képest lényegesen hosszabb élettartam indokolja.
A tapadási teszt meghatározza, hogy a bevonat valóban tartós-e
A bevonat minden vastagsági és keménységi előírásnak megfelel a papíron, és még mindig idő előtt meghibásodik, ha a bevonat és az alapfém közötti tapadást nem ellenőrizték megfelelően. A bevonatolás előtti rossz felület-előkészítés, mint például a nem megfelelő tisztítás vagy a felület elégtelen érdesítése, a bevonatot mechanikailag épségben hagyhatja el elszigetelten, de rosszul kötődik az aljzathoz, ami hámlásként vagy hámlásként jelenik meg, ha a rudat valós működési igénybevételnek teszik ki, nem pedig statikus vizsgálat során.
| Vizsgálati módszer | Mit igazol |
| Hajlítási teszt | Függetlenül attól, hogy a bevonat megreped vagy megemelkedik a mechanikai hajlítás hatására |
| Keresztvágási teszt | A bevonatrétegek és az alapfém közötti kötési szilárdság mikroszinten |
| Sópermet teszt | Korrózióállóság és a bevonat integritása gyorsított expozíció esetén |
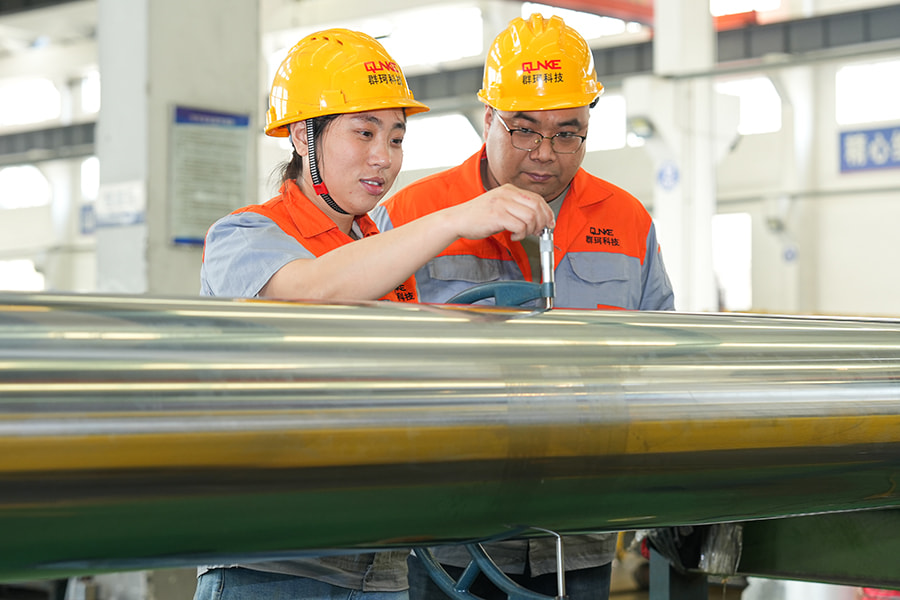
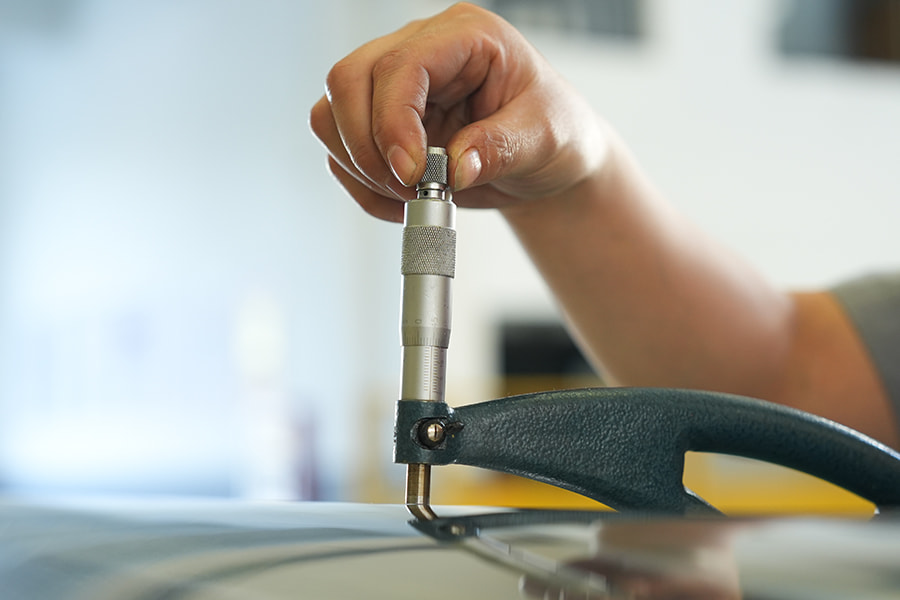
| Vastagságmérés | A bevonat mélységének konzisztenciája a teljes rúdfelületen |
A valódi működési környezethez igazodó bevonatválasztás
A dugattyúrúd bevonatának kiválasztása nem egy mindenki számára megfelelő döntés, mivel a különböző működési környezetek különböző meghibásodási módokat okoznak. A száraz, alacsony korróziós környezetben jól teljesítő bevonat nem biztos, hogy megállja a helyét tengeri vagy tengerparti alkalmazásokban, és a korrózióállóságra optimalizált bevonat nem feltétlenül a legjobb választás koptató, részecskéket tartalmazó környezetben, például bányászatban vagy földmunkában.
- A szabványos keménykróm megbízhatóan teljesít általános ipari és építőipari gépeken, mérsékelt expozíció mellett
- A nikkel-króm vagy kerámia bevonatok általában jobban ellenállnak tengeri, kikötői és tengerparti környezetben, ahol nagy a sóterhelés
- A HVOF-felhordott volfrámkarbid bevonatok olyan koptató környezetekhez illeszkednek, mint a bányászati és cölöpipari gépek, ahol a részecskék kopása a domináns probléma
- A kombinált korróziós és kopási kockázattal járó alkalmazásoknál néha előnyösebb a réteges vagy hibrid bevonat megközelítés, nem pedig egyetlen bevonattípus
A vízügyi, tengeri és olajmező projektek során bevont hidraulikus dugattyúrudakat szállítottunk, amelyekhez a bevonatot a nedvesség, kopás és terhelés adott kombinációjához igazítottuk, és következetesen nagyobb változást hozott az élettartamban, mint egyszerűen a legmagasabb besorolású bevonat kiválasztása.