2026-09-02
Egy műhelyben lecsupaszítják a hidraulikus kalapács kopott hidraulikus hengerét. A rúd felületén hosszanti bevágások láthatók, a korrodált gödrökben enyhe rozsda, a rúdvég közelében a krómréteg lehámlott. Az ügyfél panasza nem új keletű: lassú mozgás, olajszennyeződés, többszöri tömítéscsere. Mielőtt a tömítéseket vagy a hengercsövet hibáztatná, vizsgálja meg a dugattyúrúd felületét. A keménykrómozás továbbra is a legszélesebb körben használt megoldás a dugattyúrúd védelmére, mivel olyan keménységet, korrózióállóságot és alacsony súrlódást biztosít, amelyhez kevés más felületkezelés éri el ár-érték arányát.
A keménykrómozás egy vékony krómréteg elektromos felhordása az acél hordozóra. A dugattyúrúd esetében ennek a rétegnek három kulcsfontosságú feladata van: ellenáll a tömítési rendszer kopásállóságának, megvédi a szénacélt a nedvességtől és a vegyszerektől, és elég alacsonyan tartja a rúd és a tömítések közötti dinamikus súrlódást a zavartalan működéshez.
Maga a krómréteg rendkívül kemény. A gyakorlatban a keménykróm bevonatok jellemzően 68-72 HRC, vagyis nagyjából 900-1100 HV értékűek. Ez a keménység az oka annak, hogy egy bevonatos rúd több százezer ciklust képes kezelni anélkül, hogy elveszítené átmérőjét. Lehetővé teszi a rúd használatát olyan agresszív környezetben is, ahol por, csiszolóanyag és víz van jelen.
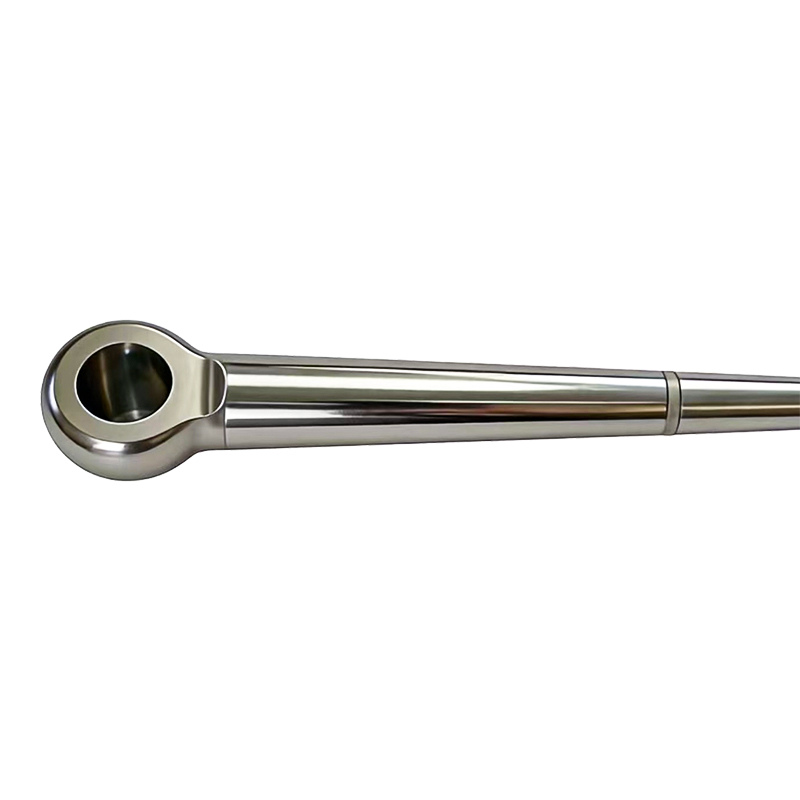
 Kemény krómozott dugattyúrúd a kopásállóságért Ez a dugattyúrúd kemény króm bevonattal rendelkezik, nagy felületi keménységgel, amely kiváló kopásállóságot és tartósságot biztosít igényes környezetben. Újralemezeléssel is felújítható, költséghatékony megoldást kínálva az elhasználódott botokra. Termék megtekintése →
A kemény krómozott dugattyúrúd nem csak a felületi keménységről szól. A bevonat praktikus módja a használt botok felújításának is. Ha egy rúd elhasználódott, de még mindig kerek, akkor újra bevonható és újracsiszolható az eredeti méretre, ami gyakran költséghatékonyabb, mint egy új alkatrész vásárlása.
Nem minden kemény krómozás egyforma. A két évig tartó és a tíz évig tartó rúd közötti különbség gyakran néhány mérhető értékben rejlik. Ezeket a specifikációkat ellenőriznie kell a szállítóval.
| Specifikáció | Tipikus tartomány | Mit érint |
|---|---|---|
| Bevonat keménysége | 68–72 HRC (≈900–1100 HV) | Kopásállóság és kopásállóság |
| Bevonat vastagsága | 10–30 µm normál szolgáltatás esetén; 30-50 µm nagy igénybevételű körülményekhez | Korrózióvédelem, kopáshatár és teljes élettartam |
| Felületi érdesség (Ra) | 0,1-0,2 µm polírozás után | Tömítés kompatibilitás és súrlódási viselkedés |
| Bevonat tapadása | 90°-os hajlítási tesztnél nincs hámlás vagy hámlás | Hosszú távú tartósság dinamikus terhelések mellett |
| Átmérőtűrés | h7 vagy szűkebb egyedi tartomány, amely illeszkedik a vezetőhöz és a tömítésekhez | Illessze a hengerbe és a tömítés teljesítménye |
Ha egy szállító nem tudja megadni ezeket a számokat, akkor ismeretlent vásárol. Az egyes értékek mögött kérdezze meg a vizsgálati módszert vagy a belső standardot. Az ezeknek a tartományoknak megfelelő rúd nagyobb valószínűséggel biztosít kiszámítható élettartamot.
Mielőtt a króm elérné az acélt, a rudat a megfelelő átmérőre és felületi minőségre kell megmunkálni. Maga a bevonási folyamat általában zsírtalanítást, savas tisztítást, fordított maratást, krómfürdős leválasztást, öblítést és végső polírozást foglal magában. Minden lépés befolyásolja a végső tapadást és vastagságeloszlást.
Egy tapasztalt gyártónál ezt a folyamatot erre a célra szolgáló berendezéssel irányítják. Például CNC csiszológépeket és CNC polírozógépeket használnak a szükséges precíziós megmunkálás eléréséhez a bevonat előtt. Az intelligens környezetvédelmi galvanizáló gyártósor segít megőrizni a fürdő konzisztens kémiáját, amely közvetlenül befolyásolja a bevonat keménységét és egyenletességét. Ez az egyik oka annak, hogy az azonos anyagspecifikációjú botok beszállítónként eltérően viselkedhetnek.
A minőségellenőrzés általában tételes alapon történik. A jó beszállító mágneses vastagságmérővel ellenőrzi a bevonat vastagságát, megméri a mintán a keménységet, elvégzi a tapadási tesztet, és ellenőrizheti a porozitást. Vásárláskor kérjen megfelelőségi tanúsítványt vagy vizsgálati jegyzőkönyvet.
A kemény krómozás az alap, de nem az egyetlen lehetőség. A választás gyakran a környezettől és a költségcéltól függ.
Tengeri vagy magas páratartalmú berendezéseknél népszerű a duplex bevonat, például a tejfehér króm, majd a kemény króm. A tejfehér alsó réteg javítja a korrózióállóságot, míg a kemény króm felső réteg biztosítja a kopási felületet. Ez a kombináció gyakori a tengeri és kikötői berendezéseknél.
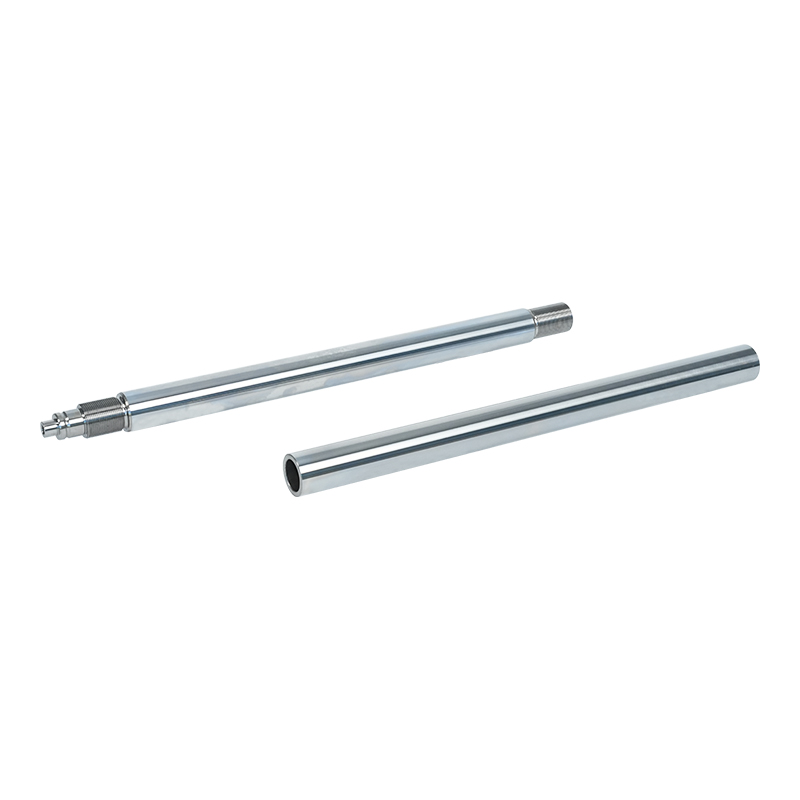 Tejfehér és kemény króm bevonatú hidraulikus dugattyúrúd A tejfehér alsó réteget kemény króm felső réteggel kombinálva ez a dugattyúrúd jobb korrózióállóságot biztosít tengeri vagy magas páratartalmú alkalmazásokhoz, miközben megőrzi kopásállóságát a megbízható teljesítmény érdekében. Termék megtekintése →
Egy másik bevált módszer a nikkel és a keménykróm. A nikkel közbenső réteg jobban ellenáll a vegyi hatásoknak, különösen savas vagy magas hőmérsékletű környezetben. Ezt a bevonatrendszert gyakran ásványi anyagok feldolgozásához és bizonyos hidraulikus alkalmazásokhoz írják elő.
Nikkel és kemény króm bevonatú hidraulikus dugattyúrúd A nikkel alsó réteggel és a kemény króm felső réteggel ez a dugattyúrúd fokozott vegyszerállóságot biztosít savas vagy magas hőmérsékletű környezetben, így alkalmas ásványi anyagok feldolgozására és igényes hidraulikus rendszerekre. Termék megtekintése → Olyan alternatívákat választanak, mint a kerámia bevonat, a lézeres burkolat és a QPQ, ha az alkalmazás még nagyobb keménységet, jobb hőállóságot vagy teljesen eltérő felületi kémiát kíván. Ezek speciálisabbak és általában drágábbak, mint a kemény króm. Sok hidraulikus henger esetében az ár-teljesítmény arány továbbra is a kemény krómozást részesíti előnyben.
A kemény krómozott dugattyúrudakat mindenhol használják, ahol a hidraulikus vagy pneumatikus hengerek folyamatos mozgással és büntető körülményekkel szembesülnek. A főbb ágazatok közé tartoznak az építőipari gépek, bányászati berendezések, kohászati üzemek, kikötői és hajógépek, vízgazdálkodási projektek és olajmező berendezések. A közös szál a magas igénybevételi ciklus, a koptató szennyeződés és az elemeknek való kitettség.
Az a beszállító, aki közvetlenül együttműködik a berendezésgyártókkal, jobban átlátja, mit keresnek ezek az iparágak. Például a vezető építőipari gépgyártókkal kialakított kapcsolatokkal rendelkező gyártó ismeri a kotrógép hengereinek tűréshatárait és vizsgálati követelményeit. Ez a fajta tapasztalat megmutatkozik a leszállított botok konzisztenciájában.
A költséges meglepetések elkerülése érdekében tartsa szem előtt ezeket a szempontokat.
Először is határozza meg a munkakörnyezetet. Ki van téve a henger tengervíznek, savas bányavíznek vagy magas páratartalomnak? A válaszok Döntse el a bevonat vastagságát és azt, hogy elég-e egyetlen kemény króm réteg.
Másodszor, adja meg a tűréshatárt. A kemény krómozás mérhető vastagságot ad a rúdnak. Ha 40 mm-es kész átmérőre van szüksége, a bevonat vastagságát bele kell számítani a csiszolási ráhagyásba. Itt a tapasztalt beszállítók időt takarítanak meg.
Harmadszor, nézze meg a dokumentációt. Egy megbízható rúdgyártónak képesnek kell lennie anyagtanúsítványok, bevonatvastagság-jelentések és minőségbiztosítási tanúsítványok (például ISO 9001 és ISO 14001) rendelkezésre bocsátására. Ezek a tanúsítványok azt jelzik, hogy a szállító ellenőrzött, megismételhető folyamattal rendelkezik.
Negyedszer, vegye figyelembe a teljes költséget, ne az egységárat. A vastagabb krómozott és polírozott rúd eleve többe kerülhet, de többszörösére meghosszabbíthatja az élettartamot. A nehézgépekben egyetlen nem tervezett javítás könnyen meghaladhatja az olcsóbb rúd kezdeti költségmegtakarítását.
Végül erősítse meg a termelési kapacitást. Ha állandó dugattyúrudakra van szüksége, érdeklődjön a beszállító gyári méretéről és a gyártástervezésről. A nagyobb létesítményekkel és többlépcsős folyamatlánccal rendelkező gyártó megbízhatóbb átfutási időt biztosíthat.
A kemény krómozott dugattyúrúd kiválasztása nem a legalacsonyabb ár kiválasztása. Arról szól, hogy a bevonatot az Ön munkakörülményeihez igazítsa, és egy partnerre bízza a valódi folyamatirányítást. Ha a rúd megfelelően van bevonva, akkor az a csendes alkatrész lesz, amely nap mint nap működésben tartja hidraulikus rendszerét.
Lépjen kapcsolatba velünk
+86-137-0618-5800
No. 3 Dujuan West Road, Hudai Town, Binhu District, Wuxi City, Jiangsu tartomány
Vegye fel a kapcsolatot
Mobil