2026-09-15
Egy hidraulikus kotrógépet 3000 óra után kivontak a szolgálatból, mert a hengerrúd lyukas volt, és bemetszették a tömszelencét. Az eredeti tervezési cél 8000 óra volt. A mérés azt mutatta, hogy a kopási zónában a felületi érdesség megduplázódott, és a krómréteg két helyen átkopott az alapacélig. A hiba nem gyártási hiba volt. Rúdspecifikációs probléma volt.
A dugattyúrúd az egyetlen alkatrész, amely leginkább meghatározza a hidraulikus henger élettartamát. Erőt közvetít, megvezeti a dugattyút, és biztosítja a tömítőfelületet a rúd tömszelencéhez. Amint a rúd felülete lebomlik, a tömítés szivárgása és szennyeződése gyorsan következik be. Azok a mérnökök, akik a rúdanyagot, a bevonatot és a felületet a tényleges működési környezethez igazítják, elkerülik ezeket a korai hibákat. Ez a cikk ezt a három döntést és a mögöttük rejlő gyakorlati tűréseket tárgyalja.
A hidraulikus dugattyúrúd a hengerhenger belsejében lévő dugattyút a külső terheléshez köti. A folyadéknyomást lineáris mechanikai erővé alakítja. A szolgáltatásban a következőknek kell lennie:
A rúd az egyetlen hengerelem, amely a hidraulikus körnek és a külső légkörnek egyaránt ki van téve. Ennek a kettős expozíciónak köszönhető az anyagválasztás és a felületkezelés olyan nagy súlya.
A legtöbb hidraulikus dugattyúrúd közepes széntartalmú acélból, például C45-ből vagy azzal egyenértékű acélból készül. A nyersdarabot a csiszolás előtt indukciós keményítéssel edzik, hogy kopásálló felületet hozzon létre, miközben a mag elég kemény marad ahhoz, hogy elnyelje az ütési terhelést. A rozsdamentes acélminőségeket akkor használják, ha a korrózióállóság meghaladja a költségeket, de alacsonyabb keménységük általában azt jelenti, hogy az elfogadható kopás érdekében bevonatot kell hozzáadni.
A gyártási sorrend határozza meg a minőségi plafont. A rudakat esztergáljuk, hőkezeljük, köszörüljük, majd polírozzuk. A köszörülés eltávolítja a hőkezelés által okozott torzulásokat, és eléri azt a kerekséget és egyenességet, amelyre a tömítések támaszkodnak. A polírozás olyan tartományra csökkenti a felületi érdesség mértékét, amelyet a tömítés hosszú élettartama alatt képes kezelni.
Az egyenesség legalább annyira számít, mint a befejezés. Az a rúd, amely méterenként 0,05 mm-en belül egyenes, de durva talajfelszínnel rendelkezik, a tömítések gyorsan kopnak. A tükrös felületű, de 0,2 mm-es íjjal ellátott rúd egyenetlen tömszelenceterhelést és szivárgást okoz. Mindkét paramétert be kell tartani, ezért precíziós dugattyúrúd feldolgozás különös figyelmet érdemel a specifikáció megírása előtt.
A legtöbb hengernél a tömör rudak az alapértelmezettek, mivel ezek kínálják a legmagasabb hajlítási merevséget költségegységenként. Az üreges rudak két esetben jelennek meg: amikor a súlycsökkentés fontos, például a mobil berendezés gémjeinél, vagy amikor magának a rúdnak egy belső olajjáratot kell tartalmaznia. Az üreges rúd jelentős súlyt takarít meg, miközben megtartja az azonos külső átmérőjű hajlítási merevség nagy részét.
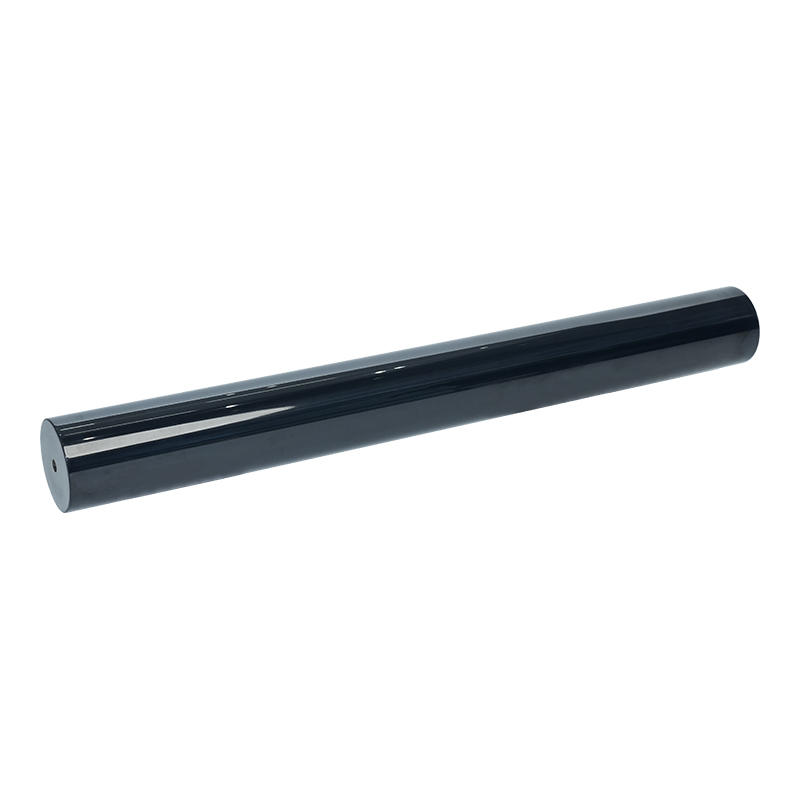
Ha a kialakítás szigorúan ellenőrzött felületű és geometriájú tömör botot kíván meg, a precíziós kivitelű tömör rúd megadása egyértelmű minőségi alapvonalat jelent. A belső olajutat vagy csökkentett tömeget igénylő alkalmazásokat jobban szolgálja az üreges dugattyúrúd.
 Precíziós felületű ötvözött acél tömör dugattyúrúd Ez a tömör rúd szűk méretpontosságot és sima talajfelületet kínál, megbízható tömítési teljesítményt biztosítva az igényes hidraulikus és mechanikus rendszerekben, rajzonként egyedi megmunkálás mellett. Termék megtekintése →
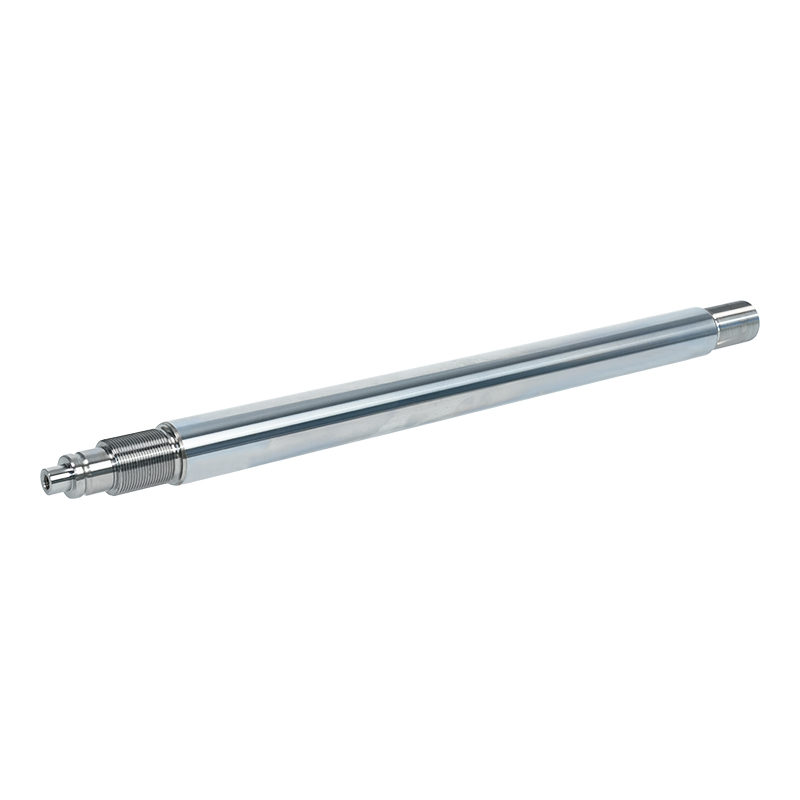
 Kemény krómozott üreges dugattyúrúd Súlycsökkentő üreges kialakítás belső csatornákkal, kemény krómozással a kopásállóság érdekében, alkalmas kompakt hidraulikus rendszerekhez, ahol csökkentett tömegre és marásra van szükség. Termék megtekintése →
A rúdtömítések közvetlenül a dugattyúrúd felületén ülnek. A tömítőajak felülete elég sima ahhoz, hogy elkerülje a kopásos kopást, de kellően mikro-érdességnek kell lennie ahhoz, hogy kenőfilmet hordozzon. A gyakorlatban a hidraulikus dugattyúrudakat körülbelül Ra 0,2–0,4 µm érdességre csiszolják és polírozzák. Bármi, ami durvább, megviseli a tömítőajkat; Bármi, ami lényegesen simább, tönkreteheti az olajtömítést és növelheti a súrlódást.
A kerekség és az egyenesség szabályozza a rúd és a tömszelence közötti rést. A túlzott ovalitás az egyik oldalon széles rést, a másikon pedig interferenciát hoz létre. Idővel a tömszelence csapágya és a tömítés egyenetlen terhelést tapasztal, ami helyi kopáshoz és végül látható szivárgási útvonalhoz vezet. Ez az oka annak, hogy a botgyártók a kerekséget és az egyenességet néhány századmilliméteren belül tartják, ahelyett, hogy pusztán a felületi textúrára hagyatkoznának.
| Paraméter | Tipikus specifikáció | Hatás a teljesítményre |
|---|---|---|
| Felületi érdesség Ra | 0,2-0,4 µm | Tömítéskopás és súrlódás |
| Egyenesség | Max. 0,05 mm/m | A tömszelence terheléselosztása |
| Kerekség | Max 0,02 mm | Egységes tömítőrés |
| Átmérőtűrés | f7-től h8-ig | Tömszelencével és tömítésekkel szerelve |
A csupasz köszörült acél, még indukciósan edzett is, nem elegendő a legtöbb hidraulikus alkalmazáshoz. A rúd nedvességnek, sópermetnek, tisztító vegyszereknek és csiszolópornak van kitéve. A bevonatrendszernek keménységet kell biztosítania a kopásállóság, az alapacél korrózióvédelme és a tömítőanyaggal való kompatibilitás érdekében.
A kemény króm az iparág alapja. Kemény, körülbelül 800-1000 HV, alacsony súrlódási együtthatója van a tipikus tömítőanyagokhoz képest, és szabályozott vastagságban alkalmazható 20-50 µm között. Tiszta beltéri környezetben a keménykróm a legalacsonyabb költségű megoldás, jól érthető teljesítménnyel.
A tengeri és kültéri berendezésekben a tejfehér króm duplex réteg, majd ezt követően a kemény króm jobb korrózióállóságot biztosít, mint az egyrétegű keménykróm. A nikkel és keménykróm rendszerek hasonlóan viselkednek sóval terhelt körülmények között. Ezek a bevonatok többe kerülnek, de meghosszabbítják a szervizintervallumot, ha agresszív expozíció.
A kerámia bevonatok lényegesen nagyobb keménységet és korrózióállóságot biztosítanak a kopásos és korróziós alkalmazásokhoz. A lézeres burkolat kohászatilag ragasztott fedőréteget alkalmaz, és a sérült rudak javításának szokásos módja is. A QPQ (quench-polish-quench) nitridálás olcsóbb alternatívát kínál jó kopási tulajdonságokkal, bár az edzett ház vékonyabb.
A legtöbb általános célú hengernél a kemény krómozott rúd továbbra is a gyakorlati alapértelmezés, mivel gyártási viselkedése jól dokumentált, és üzemóránkénti költsége alacsony.
| Bevonatrendszer | Tipikus keménység (HV) | Korrózióállóság | Tipikus vastagság |
|---|---|---|---|
| Kemény króm | 800 és 1000 között | Jó | 20-50 µm |
| Tejfehér kemény króm | 800 és 1000 között | Nagyon jó | 30-60 µm |
| Nikkel kemény króm | 800 és 1000 között | Nagyon jó | 30-60 µm |
| Kerámia | 1000 és 1400 között | Kiváló | 100-300 µm |
| Lézeres burkolat | 700-900 között | Kiváló | 300-1000 µm |
| QPQ | 500-700 között | Jó | 10-30 µm |
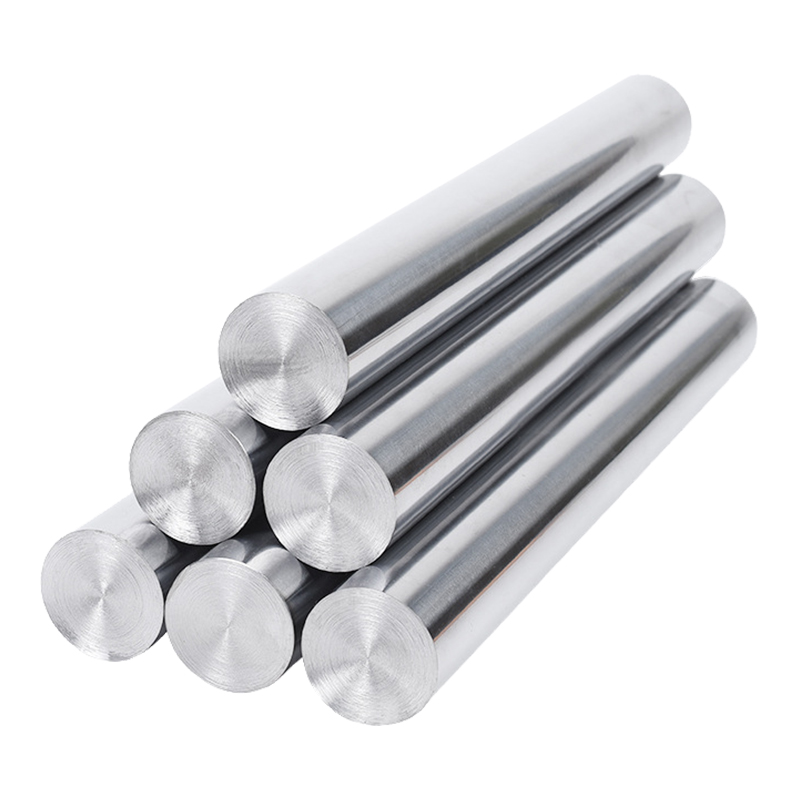
Kemény krómozott dugattyúrúd A galvanizált króm nagy keménységet és korrózióállóságot biztosít, így ez a rúd praktikus alapértelmezés az általános célú hengereknél, ahol a dokumentált teljesítmény és az alacsony üzemóra költség számít. Termék megtekintése → A bevonat kiválasztása megváltoztatja a megmunkált rúd átmérőjét, a tömítés kompatibilitását és az egységköltséget. A keménykrómot oldalanként 20-50 µm vastagságban hordják fel, így az alapacélt alul megmunkálják, hogy befogadja a bevont réteget. A kerámia és a lézeres burkolatok eltérő felület-előkészítést és általában a bevonat utáni csiszolást igényelnek a végleges méretek helyreállításához. A tömítőcsomagnak kompatibilisnek kell lennie a bevonat kémiájával is.
A gyakorlatban először a működési környezetet, a második a ciklus gyakoriságát, a harmadik pedig a költségcélt adja meg. A szabványos kemény króm rúd jól teljesít tiszta beltéri hidraulikus présekben. Ugyanez a bot korán meghibásodik egy kotrógépen vagy egy bányászlapáton. Ez nem anyagi hiba; ez specifikációs eltérés.
A botok beszerzésekor nézzen túl az egységáron. A folyamatvezérlés határozza meg a végső henger garanciális költségeit. Kérdezzen az indukciós edzési konzisztenciáról, a csiszolási és polírozási képességről, a bevonat vastagságának egyenletességéről és a dokumentált ellenőrzési jegyzőkönyvekről. Az ISO 9001-es tanúsítás alapfeltétel, nem pedig megkülönböztetés.
A saját csiszoló-, polírozó- és galvanizálósorait üzemeltető beszállító közvetlen ellenőrzést gyakorol a rudak élettartamát meghatározó paraméterek felett, ahelyett, hogy több alvállalkozót koordinálna. Wuxi Qunke gépek Ezt az integrált modellt követi, amely precíziós dugattyúrudakat, bevonatos rudakat és komplett hidraulikus hengereket szállít egyetlen létesítményből, amely több mint 25 000 négyzetméteren helyezkedik el.
Mérnöki gépeknél a rúd szállított alkatrészként kerül a hengerbe, és a tömítőrendszerrel való illesztést korán meg kell tervezni. Az olajhengerek összehangolása a mérnöki gépekben praktikus olvasmány azoknak a csapatoknak, akik együtt véglegesítik a rúd és a tömítés specifikációit.
Lépjen kapcsolatba velünk
+86-137-0618-5800
No. 3 Dujuan West Road, Hudai Town, Binhu District, Wuxi City, Jiangsu tartomány
Vegye fel a kapcsolatot
Mobil