2026-07-03
Ha valaha is korán meghibásodott egy hidraulikus henger, akkor jó eséllyel a kiváltó ok a dugattyúrúdra, nem pedig a tömítésekre vagy a hengertestre vezethető vissza. A precíziós dugattyúrúd-feldolgozás határozza meg, hogy a rúd kitart-e ismételt nyomásciklusok alatt, vagy hónapokon belül szivárogni kezd, és pontozódik. Ez az útmutató leírja, hogy valójában mi tartozik a precíziós dugattyúrúd-feldolgozáshoz, miért fontosak az egyes lépések, és mit kell ellenőrizni, mielőtt átveszünk egy tételt a szállítótól.
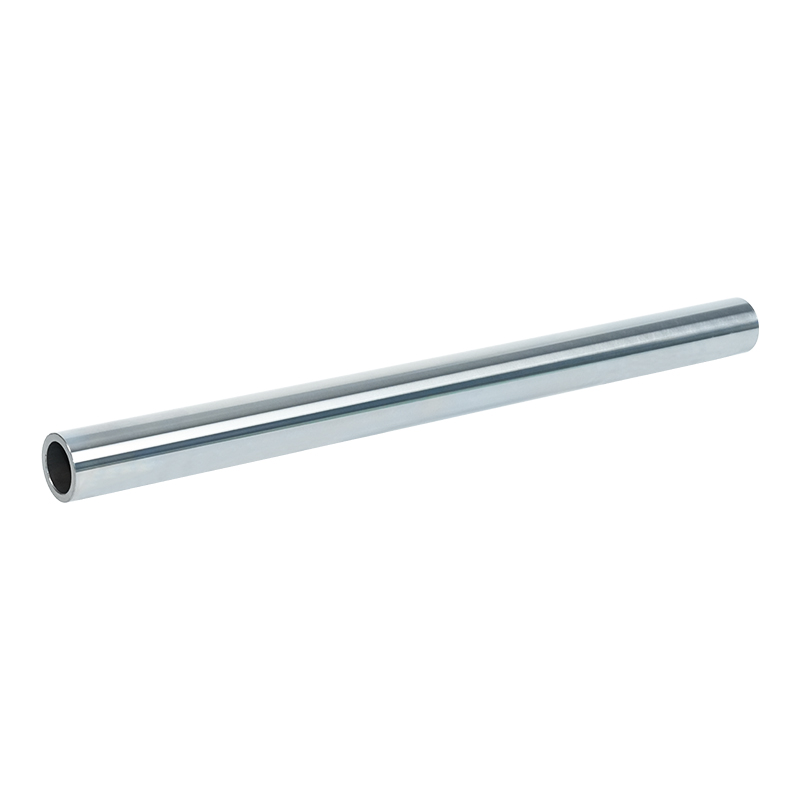
A dugattyúrúd nem csak egy fémrúd, amely be- és kimozdul a hengerből. Ez egy teherbíró, nyomásálló tömítő alkatrész, amelynek több ezer vagy millió kihúzási és visszahúzási ciklust kell túlélnie anélkül, hogy elveszítené alakját, felületi minőségét vagy egyenességét. Még a kerekség vagy a felületi érdesség kis eltérése is felgyorsíthatja a tömítés kopását, lehetővé teheti a folyadék megkerülését, vagy a rúd elgörbülését okozhatja oldalirányú terhelés hatására. Ez az oka annak, hogy a precíziós dugattyúrúd-megmunkálást a legtöbb ipari alkalmazásban nem tekintik opcionális frissítésnek – ez alapkövetelmény a hidraulikus hengerekben, hajtóművekben vagy nehézgépekben használt termékeknél.
A laza tűréshatárokra megmunkált és a precíziós előírások szerint megmunkált rúd közötti költségkülönbség általában kicsi az idő előtti meghibásodás költségeihez képest. A terepen meghibásodott rudat nem csak ki kell cserélni – ez gyakran leállást, tömítéscserét, és néha magának a hengerfuratnak a károsodását is jelenti.
A precíziós dugattyúrúd-feldolgozás jellemzően a megmunkálási és befejező lépések sorozatát követi, mindegyik az utolsó pontosságára épít. Ezen szakaszok bármelyikének kihagyása vagy elsietése később funkcionális problémaként jelentkezik.
A nyers rudat először esztergagépen forgatják, hogy a végső átmérő közelébe kerüljenek, eltávolítva a felesleges anyag nagy részét és kialakítva az alap hengeres formát. Ez a szakasz megalapozza minden későbbi lépést, így itt a kifutás és a konzisztencia számít, bár a felületkezelés ezen a ponton még durva.
Esztergálás után a rúd középpont nélküli vagy hengeres köszörülésen megy keresztül, hogy az átmérőt szűk tűréshatáron belülre hozza és javítsa az egyenességet. A köszörülés az a hely, ahol a legtöbb méretpontosság érhető el, mivel eltávolítja az esztergálás során visszamaradt apró egyenetlenségeket, és sokkal finomabb felületet eredményez.
A polírozás tovább finomítja a felületet, megcélozva a jó tömítési érintkezéshez szükséges alacsony felületi érdesség értékeket. Ez a lépés közvetlenül befolyásolja a rúd és a hidraulikus tömítések közötti kölcsönhatást – a túl durva rúd gyorsan elkoptatja a tömítéseket, míg a túlságosan sima és nem megfelelő módon csökkentheti a kenés megtartását.
Különösen a hosszú rudaknál alakulhatnak ki enyhe hajlítások a korábbi megmunkálási vagy hőkezelési szakaszok során. A gyakran mechanikusan, ellenőrzött nyomás alatt végzett egyengető folyamat a végső ellenőrzés előtt kijavítja ezt, így a rúd egyenletesen teljesít teljes hosszában terhelés alatt.
A megmunkálás önmagában nem teszi készen a dugattyúrudat az igényes alkalmazásokra. A felületkezelések olyan keménységet, korrózióállóságot és kopásvédelmet adnak, amellyel a nyers megmunkálású acél önmagában nem rendelkezik. A különböző kezelési módok megfelelnek a különböző működési környezeteknek, és a nem megfelelő kezelés gyakori oka a bot korai meghibásodásának.
| Kezelés | Fő előny | Tipikus használati eset |
| Kemény krómozás | Magas kopásállóság, jó korrózióvédelem | Általános célú hidraulikus hengerek |
| Nikkel-króm bevonat | Jobb korrózióállóság a standard krómhoz képest | Tengeri, tengeri és párás környezetben |
| Indukciós edzés | Megnövelt felületi keménység, miközben megtartja a kemény magot | Nagy teherbírású ipari és mobil berendezések |
| Kerámia bevonat | Kiváló kopás- és vegyszerállóság | Agresszív vegyi vagy nagy ciklusú környezet |
| Nitridálás | Mély felületi keménység jelentős méretváltozás nélkül | Precíziós alkalmazások, amelyek érzékenyek a torzításra |
A beszállító precíziós dugattyúrúd-feldolgozási képességeinek értékelésekor néhány mérhető specifikáció sokkal többet mond, mint a „nagy pontosság” általános állítása. Ezeket a számokat érdemes közvetlenül megkérdezni.
A legtöbb dugattyúrúd meghibásodása a fent leírt feldolgozási szakaszok valamelyikében bekövetkezett hiányosságra vezethető vissza. Az inkonzisztensen köszörült rudak beszerelés után gyakran egyenetlen kopási mintázatot mutatnak, mivel a tömítés minden löketnél kissé szabálytalan felülettel érintkezik. A rossz egyengetés következtében a rudak hajlamosak oldalirányú terhelésre nyomás alatt, ami idővel felgyorsítja a tömítések kopását és a rudak kifáradását.
A bevonatproblémák egy másik gyakori probléma, különösen akkor, ha a bevonat vastagsága nem egyenletes, vagy a tapadás gyenge. A korróziós korróziónak kitéve az alapfémet, amely korróziónak teszi ki az alapfémet, ami egy kis felületi hibából gyorsan teljes cserét igénylő rúdká változhat. A változók mindegyikét dokumentáló és ellenőrző szállító kiválasztása általában az évekig tartó és az ismétlődő karbantartási problémákat okozó rúd közötti különbséget jelenti.
Mielőtt elkötelezné magát egy beszállító mellett a precíziós dugattyúrúd-megmunkálás érdekében, érdemes egyértelmű választ kapni néhány gyakorlati kérdésre, ahelyett, hogy általános marketingállításokra hagyatkozna.
A dugattyúrúd precíziós megmunkálása nem egyetlen lépésből áll, amelyet egy listában ellenőrizhet – ez a megmunkálási és simítási döntések láncolata, amelyeknek együtt kell maradniuk. A tökéletesen köszörült, de gyengén bevont rúd ugyanolyan gyorsan meghibásodik, mint a jól bevont, de következetlenül köszörült rúd. A legmegbízhatóbb módja annak, hogy a rúd már üzembe helyezése után kiderüljön a gyenge láncszem, ha világos dokumentációt és mérhető tűréshatárokat kap a szállítótól.
Lépjen kapcsolatba velünk
+86-137-0618-5800
No. 3 Dujuan West Road, Hudai Town, Binhu District, Wuxi City, Jiangsu tartomány
Vegye fel a kapcsolatot
Mobil