2026-07-09
Ha hidraulikus vagy pneumatikus hengerekkel dolgozik, akkor már tudja, hogy a dugattyúrúd az egyik legkritikusabb alkatrész az egész rendszerben. Ez az a rész, amely átviszi az erőt a dugattyúról a külső terhelésre, és ezt úgy teszi, hogy nagy nyomásnak, állandó mozgásnak és gyakran zord környezeti feltételeknek van kitéve. A tömör dugattyúrúd – az üreges vagy cső alakú rúddal szemben – egyetlen, megszakítás nélküli fémdarab, amely a dugattyútól a hengerfejen keresztül a külvilág felé fut. Ebben az útmutatóban bemutatjuk, melyek azok a tömör dugattyúrudak, milyen anyagokból készülnek, hogyan gyártják őket, milyen specifikációk számítanak, és hogyan válasszuk ki a megfelelőt az alkalmazáshoz.
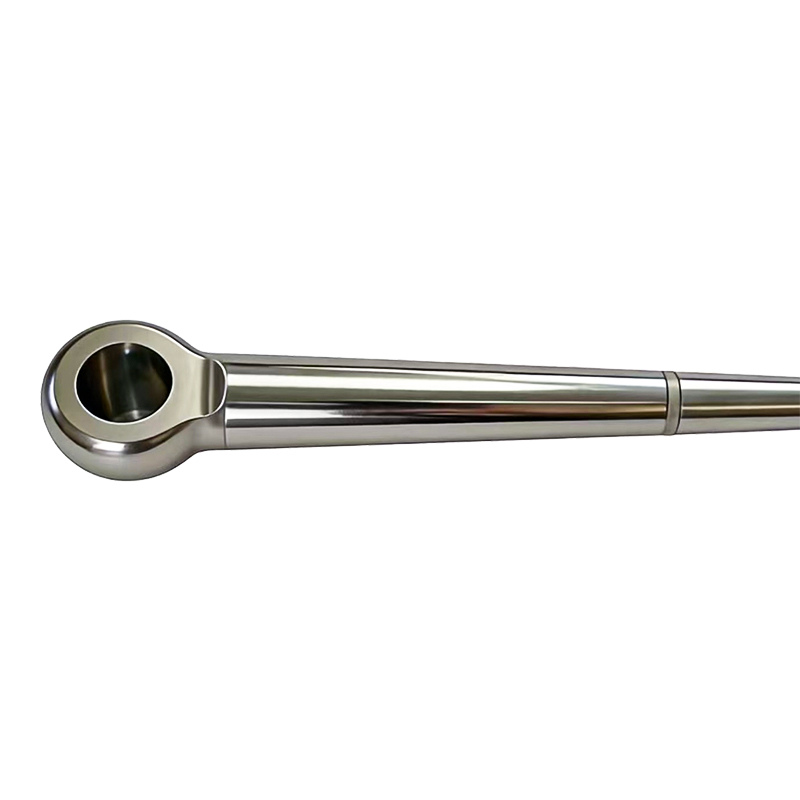
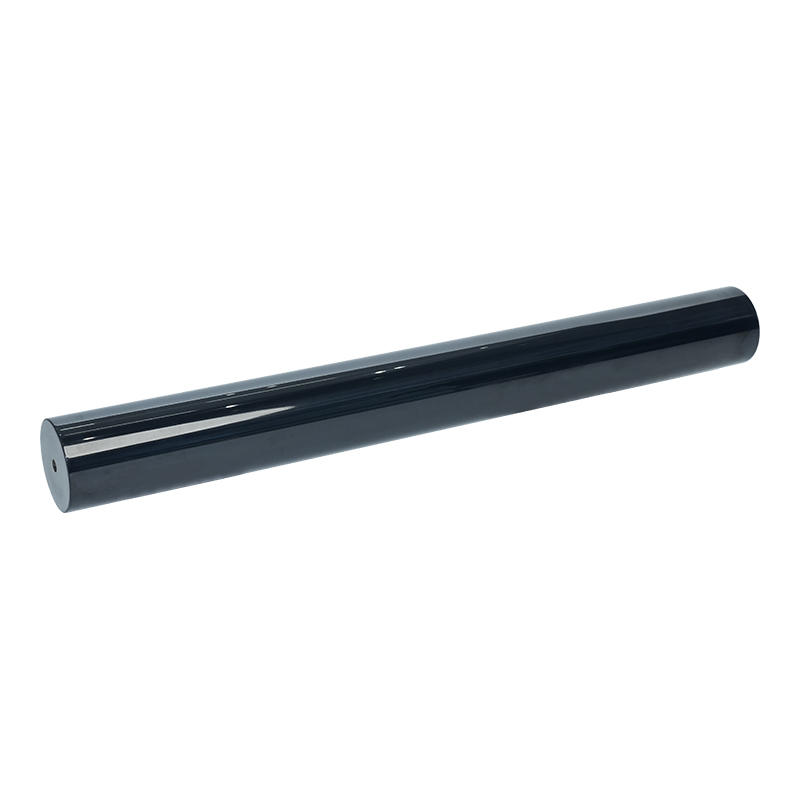
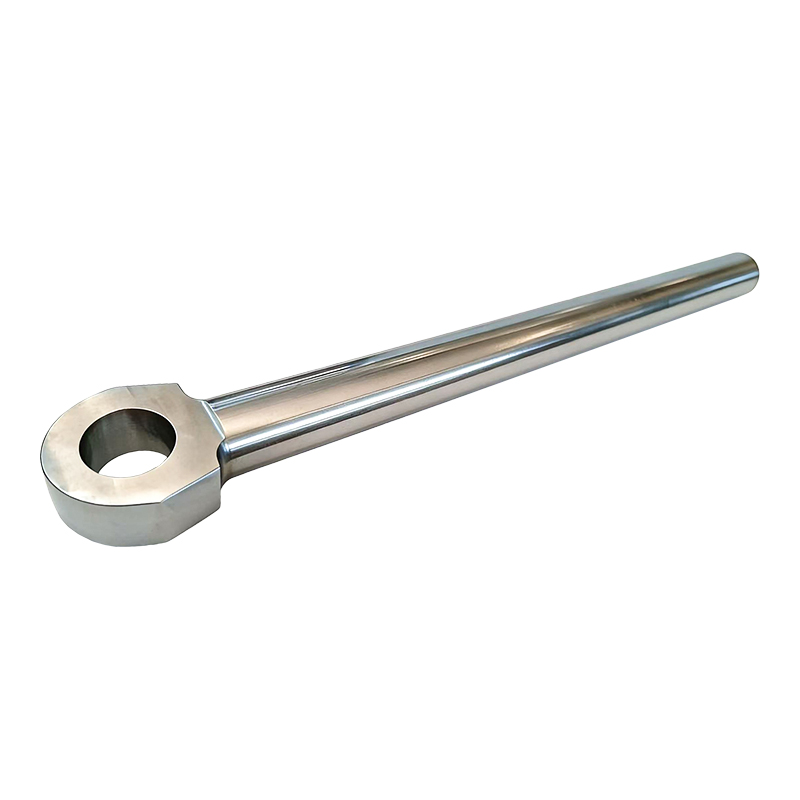
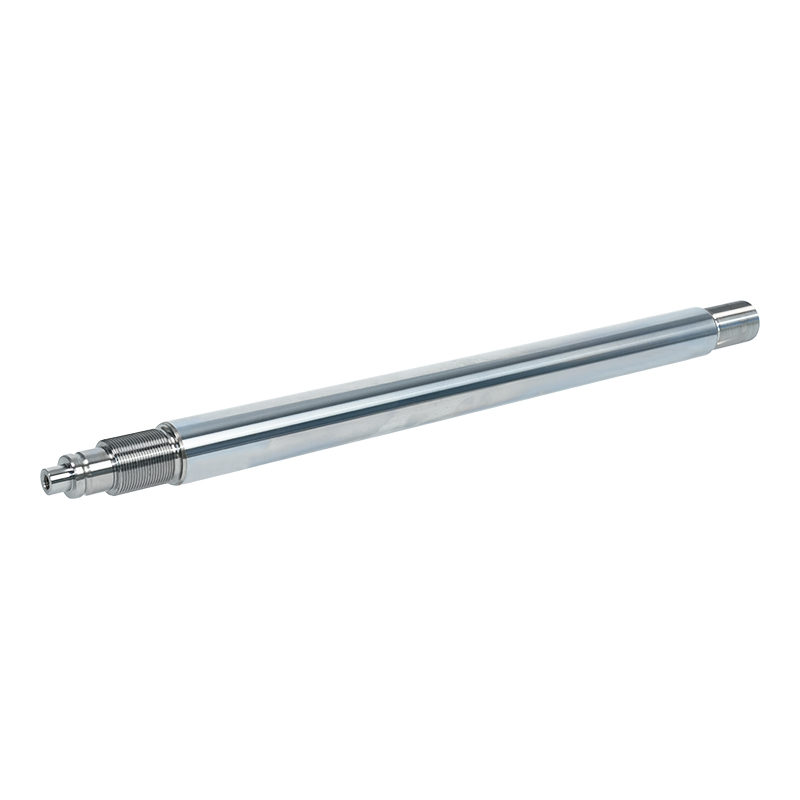
A tömör dugattyúrúd egy hengeres fémrúd, amely összeköti a henger belsejében lévő dugattyút a meghajtott külső mechanizmussal. Azért hívják „tömörnek”, mert egyetlen anyagból – jellemzően nagy szilárdságú acélból – készült, üreges mag vagy belső átjáró nélkül. A rúd átnyúlik a hengerfejen, ahol egy tömszelencével van lezárva, hogy megakadályozza a folyadék vagy a gáz kiszivárgását, és átadja a dugattyú által generált lineáris mozgást és erőt a külső terhelésnek.
A tömör dugattyúrúd jelentős mechanikai igénybevételnek van kitéve: húzó- és nyomóerők, hajlítónyomatékok, oldalirányú terhelések és az ismételt ciklusból eredő kifáradás. Ellen kell állnia a rúdtömítés kopásának és a működési környezet által okozott korróziónak is. Éppen ezért a megfelelő anyag, felületkezelés és gyártási folyamat kiválasztása elengedhetetlen a megbízható működéshez.
A material you choose for your tömör dugattyúrúd közvetlenül befolyásolja szilárdságát, tartósságát és költségét. Itt vannak az iparban leggyakrabban használt anyagok.
A közepes szénacél a legszélesebb körben használt anyag hidraulikus dugattyúrudak . A C45 (DIN) vagy az 1045 (AISI) fokozat a standard választás. Jó egyensúlyt kínál a szilárdság és a szívósság között, a szakítószilárdsága jellemzően 600–700 MPa körül van. Megfelelően edzett és temperált, kiváló kifáradásállóságot biztosít elfogadható áron. A legtöbb szénacél rúd indukciósan edzett és krómozott a felületi keménység és a korrózióállóság javítása érdekében.
Igényesebb alkalmazásokhoz, ahol nagyobb szakítószilárdság és jobb edzhetőség szükséges, ötvözött acélokat, például 42CrMo4 (DIN) vagy 4140 (AISI) használnak. Ezek az anyagok megfelelő hőkezelés után 1000–1200 MPa szakítószilárdságot biztosítanak. Általában nehéz gépekben, mobil hidraulikában és olyan alkalmazásokban használják, ahol a rúdnak nagy oldalterhelésnek vagy ütközési erőknek kell ellenállnia.
Korrozív környezetben – például tengeri alkalmazásokban, élelmiszer-feldolgozásban vagy vegyi üzemekben – a rozsdamentes acél a kézenfekvő választás. Masszív dugattyúrudak A 304 vagy 316 rozsdamentes acélból készült, közepes szilárdsági szinten kiváló korrózióállóságot biztosít. A nagyobb szilárdság érdekében a csapadékos keményedési fokozatok, például a 17-4 PH 1300 MPa feletti szakítószilárdságot érhetnek el, miközben megőrzik a jó korrózióállóságot. A kompromisszum a szénacélhoz képest lényegesen magasabb költség.
Néhány pneumatikus dugattyúrudak és a csúcskategóriás hidraulikus rudak nitridált acélból készülnek. A nitridálás olyan felületkeményítési eljárás, amely a nitrogént a felületi rétegbe diffundálja, így kemény, kopásálló tokot hoz létre anélkül, hogy külön krómozásra lenne szükség. A nitridált rudak kiváló kopásállóságot és kifáradási szilárdságot biztosítanak, de a nitridálási eljárás megnöveli a költségeket.
A production of a high-quality tömör dugattyúrúd több gondosan ellenőrzött lépésből áll. Minden lépés befolyásolja a bot végső teljesítményét és élettartamát.
A process starts with selecting the appropriate steel grade and sourcing bar stock. The bar is usually hot-rolled or cold-drawn, depending on the required diameter and surface quality. Cold-drawn bars offer better dimensional accuracy and surface finish, which reduces subsequent machining time.
A bar stock is cut to the required length using a band saw or automatic sawing machine. A small machining allowance is left for subsequent turning and grinding operations.
A rod is turned on a CNC lathe to bring it close to the final diameter. This operation removes the scale from hot-rolled material and creates a uniform surface for subsequent operations. A threaded end may be machined at the external end for connection to the load.
Az anyagtól és az alkalmazástól függően a rúd kioltható és temperálható a kívánt mechanikai tulajdonságok elérése érdekében. A szénacél rudak esetében gyakran indukciós edzést alkalmaznak a felületi rétegen, hogy növeljék a kopásállóságot, miközben megtartják a kemény, képlékeny magot.
A hőkezelést követően a rudat középpont nélkül köszörüljük, hogy a végső átmérőt szűk tűrésekkel érjük el – jellemzően ±0,02 mm-en belül vagy annál jobb. Az utólagos polírozással Ra 0,2–0,4 µm finom felületi minőség érhető el. Ez a sima felület kritikus a tömítés élettartama szempontjából; az érdes felület gyorsan elhasználja a rúdtömítést és szivárgást okoz.
Mert krómozott dugattyúrudak , kemény krómréteget galvanizálnak a talajfelületre. A krómréteg kiváló kopásállóságot, alacsony súrlódási együtthatót és korrózióvédelmet biztosít. A tipikus krómvastagság 20-50 µm, és a bevonatot gyakran simító művelet (superfinising vagy polírozás) követi a végső felületi érdesség elérése érdekében.
A finished tömör dugattyúrúd méretpontosság, felületi minőség és egyenesség szempontjából ellenőrzik. A felületi hibák kimutatására keménységi teszteket és bizonyos esetekben roncsolásmentes vizsgálatokat (például mágneses részecskevizsgálatot) végeznek. A rudakat ezután rozsdamegelőző olajjal vonják be és csomagolják a szállításhoz.
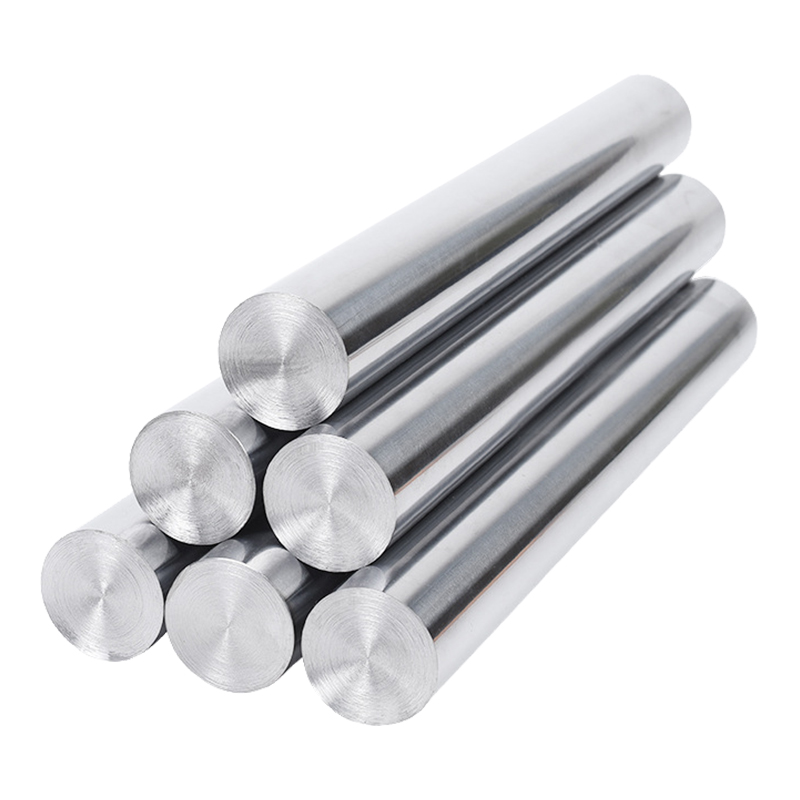
Megadáskor vagy vásárláskor a tömör dugattyúrúd , számos műszaki paraméter elengedhetetlen. Íme a legfontosabbak lebontása.
| Specifikáció | Tipikus értékek | Miért számít |
| Átmérőtűrés | ±0,01 – ±0,02 mm | A szoros tűrés biztosítja a tömítés megfelelő illeszkedését és megakadályozza a szivárgást |
| Felületi érdesség (Ra) | 0,2-0,4 µm | A sima felület csökkenti a tömítés kopását és meghosszabbítja a henger élettartamát |
| Króm vastagság | 20-50 µm | A megfelelő krómvastagság hosszú távú kopás- és korrózióvédelmet biztosít |
| Felületi keménység | 600-750 HV (indukciós edzés után) | A kemény felület ellenáll a karcolásnak és a tömítések és szennyeződések okozta kopásnak |
| Szakítószilárdság | 600 – 1200 MPa (anyagtól függően) | Meghatározza a rúd teherbíró képességét és biztonsági ráhagyását |
| Egyenesség | ≤ 0,3 mm méterenként | A meggörbült rúd egyenetlen tömítéskopást és hengerbekötést okoz |
| Kerekség | ≤ 0,02 mm | A nem kerek rudak helyi tömítéskopást és szivárgást okoznak |
Miközben tömör dugattyúrúds a leggyakoribbak, bizonyos alkalmazásokban üreges rudakat használnak. Így hasonlítják össze.
| Funkció | Szilárd dugattyúrúd | Üreges dugattyúrúd |
| Súly | Nehezebb (minden szilárd anyag) | Könnyebb (üreges mag súlyt takarít meg) |
| Erő-tömeg arány | Lejjebb | Magasabb (jobb repülési, mobil alkalmazásokhoz) |
| Kihajlási ellenállás | Magasabb (a szilárd keresztmetszet jobban ellenáll a kihajlásnak) | Lejjebb (thin wall is more susceptible to buckling under compression) |
| Gyártási költség | Lejjebb (simpler to produce) | Magasabb (fúrást/trépanálást igényel, bonyolultabb megmunkálást) |
| Közös alkalmazások | Általános hidraulika, pneumatika, nehézgépek | Repülési, mobil berendezések, súlyérzékeny alkalmazások |
Mert most industrial applications, tömör dugattyúrúds egyszerűségük, erősségük és költséghatékonyságuk miatt az alapértelmezett választás. Az üreges rudakat csak akkor érdemes megfontolni, ha a súlycsökkentés kritikus prioritás.
Masszív dugattyúrudak számos iparágban és berendezésben megtalálhatók. Íme néhány a leggyakoribb alkalmazások közül.
Ez az eddigi legnagyobb alkalmazás. A hidraulikus rendszerekben – a kotrógépektől és daruktól a présekig és fröccsöntő gépekig – a hidraulikus dugattyúrúd a hidraulikus nyomást lineáris erővé alakítja át. Ezeknek a rudaknak nagy nyomást (legfeljebb 350 bar-t) kell kezelniük, és gyakran zord kültéri környezetben is működnek.
A gyárakban és automatizálási berendezésekben használt pneumatikus rendszerekben, tömör dugattyúrúds szabványosak. Az alacsonyabb nyomások (általában 6–10 bar) könnyebb terhelésű rudakat tesznek lehetővé, de a magas ciklusarányok (akár több ciklus másodpercenként) kiváló felületi minőséget és kopásállóságot igényelnek a tömítés élettartamának fenntartásához.
Az olyan berendezések, mint a kotrókarok, a buldózerlapátok és a sziklatörők nagy teherbírásúak tömör dugattyúrúds . Ezek az alkalmazások szélsőséges terhelést, ütési erőket és koptató környezetet okoznak. Ebben a szektorban a rudak jellemzően ötvözött acélból készülnek, indukciósan edzettek és erősen krómozottak.
A traktorok, betakarítógépek és permetezőgépek mindegyike hidraulikus hengerrel rendelkezik tömör dugattyúrúds . Ezeknek a rudaknak ellenállniuk kell a műtrágyák és vegyszerek okozta korróziónak, így a rozsdamentes acél vagy az erősen védett szénacél a választott anyag.
Mertklifts, aerial work platforms, and material handling equipment rely on tömör dugattyúrúds emelőhengereikben. A súly itt is fontos tényező, ezért egyes gyártók üreges rudakat használnak, de a tömör rudak továbbra is gyakoriak, mivel kiváló kihajlási ellenállásuk.
Az autógyártó sorok több ezer pneumatikus és hidraulikus hengert használnak. Masszív dugattyúrudak ezekben az alkalmazásokban jellemzően kisebb átmérőjűek és precíziós megmunkálásúak a nagy sebességű, nagy ciklusú működés érdekében.
Az indukciós keményítés egy általánosan alkalmazott hőkezelési eljárás hidraulikus dugattyúrudak . Íme, miért olyan fontos.
Az indukciós edzés szelektíven csak a rúd felületi rétegét keményíti meg – jellemzően 1-3 mm mélységig – miközben a magot szívós, képlékeny állapotban hagyja. A felületi keménység eléri a 600-750 HV-ot, ami nagymértékben javítja a kopásállóságot a rúdtömítéssel és az esetlegesen jelenlévő csiszolószemcsékkel szemben. Az edzett réteg erősebb alapot ad a krómozáshoz is, megakadályozva, hogy a króm "tojáshéj" vagy nagy terhelés hatására lepattogjon.
A induction hardening process is fast and highly controllable, making it well-suited for high-volume production. After hardening, the rod is ground to remove any distortion and achieve the final diameter tolerance.
A overwhelming majority of hidraulikus dugattyúrudak kemény krómozottak. A krómozott bevonat kemény, alacsony súrlódású felületet biztosít, amely drámaian csökkenti mind a rúd, mind a rúdtömítés kopását. Kiváló korrózióállóságot is biztosít.
A dugattyúrudak tipikus keménykróm vastagsága 20-50 µm. A vastagabb króm nem feltétlenül jobb – egy bizonyos ponton túl a krómréteg törékennyé válik, és feszültség hatására megrepedhet. A bevonási folyamatot gondosan ellenőrizni kell az egyenletes vastagság, a jó tapadás és a minimális porozitás biztosítása érdekében.
Mert particularly harsh environments – like saltwater exposure or highly acidic conditions – alternatives to chrome plating exist. Nickel-chrome plating or electroless nickel plating can provide superior corrosion resistance, though at a higher cost. For food-grade applications, some manufacturers use proprietary ceramic coatings or specialized stainless steel rods.
Még a legjobbat is tömör dugattyúrúd nem tart sokáig, ha nincs megfelelően karbantartva. Íme, mit kell tennie a hengerrudak élettartamának meghosszabbítása érdekében.
Rendszeresen ellenőrizze a rúd felületét, hogy nincs-e rajta horzsolás, lyukasztás vagy korrózió. Még a kisebb karcolások is a tömítés szivárgásához vezethetnek. Ha sérülést észlel, vizsgálja meg az okot – ez lehet a henger szennyeződése, helytelen beállítás vagy nem megfelelő ablaktörlő tömítés.
A external part of the rod is exposed to the environment. Wipe it clean before retracting it into the cylinder. This prevents dirt, grit, and moisture from being pulled past the wiper seal and into the cylinder, where they can damage the rod and seals.
A wiper seal (or scraper seal) is the first line of defense against contamination. If you notice the rod coming back dirty or with a film of oil on it, the wiper seal may be worn and need replacing.
A hidraulikus hengereket jellemzően maga a hidraulikafolyadék keni. De pneumatikus hengereknél, vagy olyan alkalmazásoknál, ahol a hengert ritkán használják, előfordulhat, hogy a korrózió megelőzése érdekében egy könnyű réteg megfelelő olajat kell felvinni a szabaddá tett rúdra. Ügyeljen arra, hogy ne vigye túlzásba – a túl sok olaj magához vonzza a szennyeződéseket.
Az idő előtti rúdhibák egyik leggyakoribb oka az oldalirányú terhelés – amikor a henger rosszul illeszkedik a terheléshez. Emiatt a rúd elhajlik vagy egyenetlenül kopik, ami gyorsan tönkreteszi a rudat és a tömítéseket. A beszerelés során mindig ellenőrizze a hengerek beállítását, és szükség esetén végezze el a beállításokat.
A megfelelő szállító kiválasztása az Ön számára tömör dugattyúrúd ugyanolyan fontos, mint a megfelelő specifikációk kiválasztása. Íme néhány figyelembe veendő tényező.
A tömör dugattyúrúd egyszerű alkatrésznek tűnhet, de minden hidraulikus vagy pneumatikus rendszer egyik legkritikusabb alkatrésze. Az anyagok, a gyártási folyamat és a specifikációk megfelelő beállítása jelentheti a különbséget az évekig tartó problémamentes működés és a gyakori, költséges állásidő között.
Amikor kiválasztja a tömör dugattyúrúd , ne vágd le a sarkokat. Válassza ki a környezetének megfelelő anyagot, adja meg a megfelelő keménységet és krómvastagságot, és működjön együtt egy beszállítóval, aki a szükséges minőségi dokumentációt tudja biztosítani. És amint a bot üzembe van helyezve, karbantartsa megfelelően – tartsa tisztán, figyelje a kopást, és kezelje a problémákat, mielőtt azok komoly problémákká válnának.
Megfelelő választással és megfelelő gondozással kiváló minőségű tömör dugattyúrúd megbízható teljesítményt nyújt éveken át, miközben a berendezései zökkenőmentesen működnek, és a gyártósorok mozognak.
Lépjen kapcsolatba velünk
+86-137-0618-5800
No. 3 Dujuan West Road, Hudai Town, Binhu District, Wuxi City, Jiangsu tartomány
Vegye fel a kapcsolatot
Mobil